DerRohrzuführunghat sich zu einem unverzichtbaren Ausrüstungsgegenstand in modernen Rohrverarbeitungsbetrieben entwickelt und schließt die Lücke zwischen Rohstofflagerung und Hochgeschwindigkeits-Schneid- oder Umformmaschinen. Diese umfassende Analyse untersucht die grundlegende Rolle von Rohrzuführungen in automatisierten Produktionslinien und untersucht ihre technologische Entwicklung, ihre Kernkomponenten und die entscheidenden Vorteile, die sie für die Fertigungseffizienz mit sich bringen. Die Diskussion behandelt die beiden Hauptkonfigurationen – vollautomatische und halbautomatische Rohrzuführungen – sowie ihre jeweiligen Anwendungen in verschiedenen Branchen, von der Automobil- und Luft- und Raumfahrtindustrie bis hin zum Bauwesen und erneuerbaren Energien. Durch eine detaillierte Untersuchung von Servomotor-Steuerungssystemen, der Bedienung der Mensch-Maschine-Schnittstelle, der Materialhandhabungsfähigkeiten und der Integration mit nachgeschalteten Geräten zeigt der Artikel, warum der Rohrvorschub zum wesentlichen Rückgrat moderner Rohrverarbeitungsvorgänge geworden ist.
1. Definition des Rohrvorschubgeräts und seiner Rolle in der modernen Fertigung
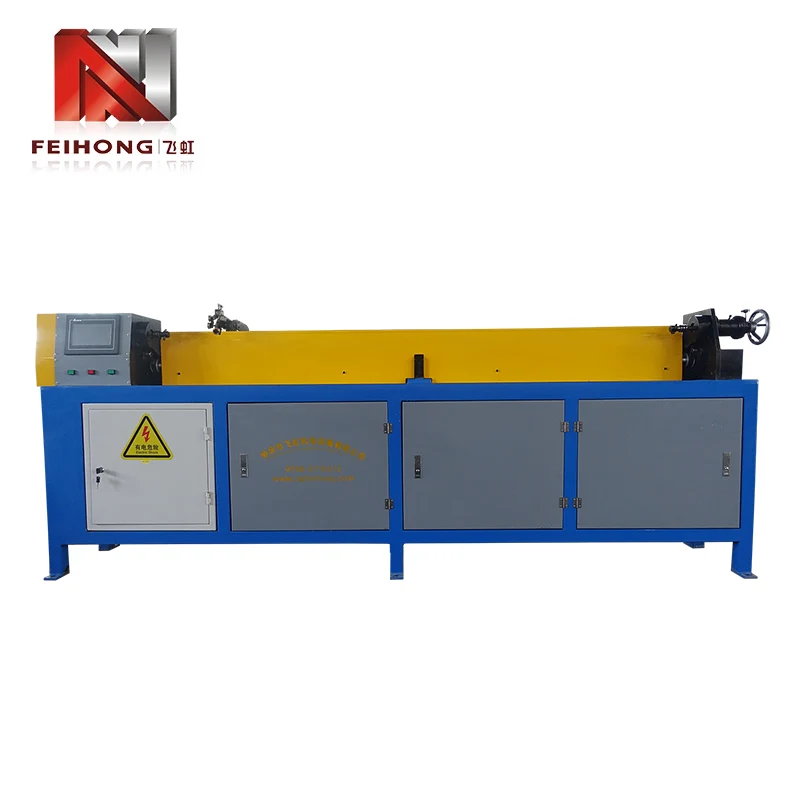
DerRohrzuführungist ein Spezialgerät, das für die automatische oder halbautomatische Zuführung von Rohrmaterialien – wie Kupferrohren, Eisenrohren, Aluminiumrohren und Edelstahlrohren – zu nachgeschalteten Verarbeitungsmaschinen wie Schneidemaschinen, Formpressen und Schweißgeräten konzipiert ist. Im Kern dient der Rohrzuführer als kritische Schnittstelle zwischen der Rohstofflagerung und dem Produktionsprozess und stellt sicher, dass die Rohre den Verarbeitungsgeräten in der richtigen Ausrichtung, im richtigen Abstand und in der richtigen Geschwindigkeit zugeführt werden, um einen kontinuierlichen, effizienten Produktionsfluss aufrechtzuerhalten.
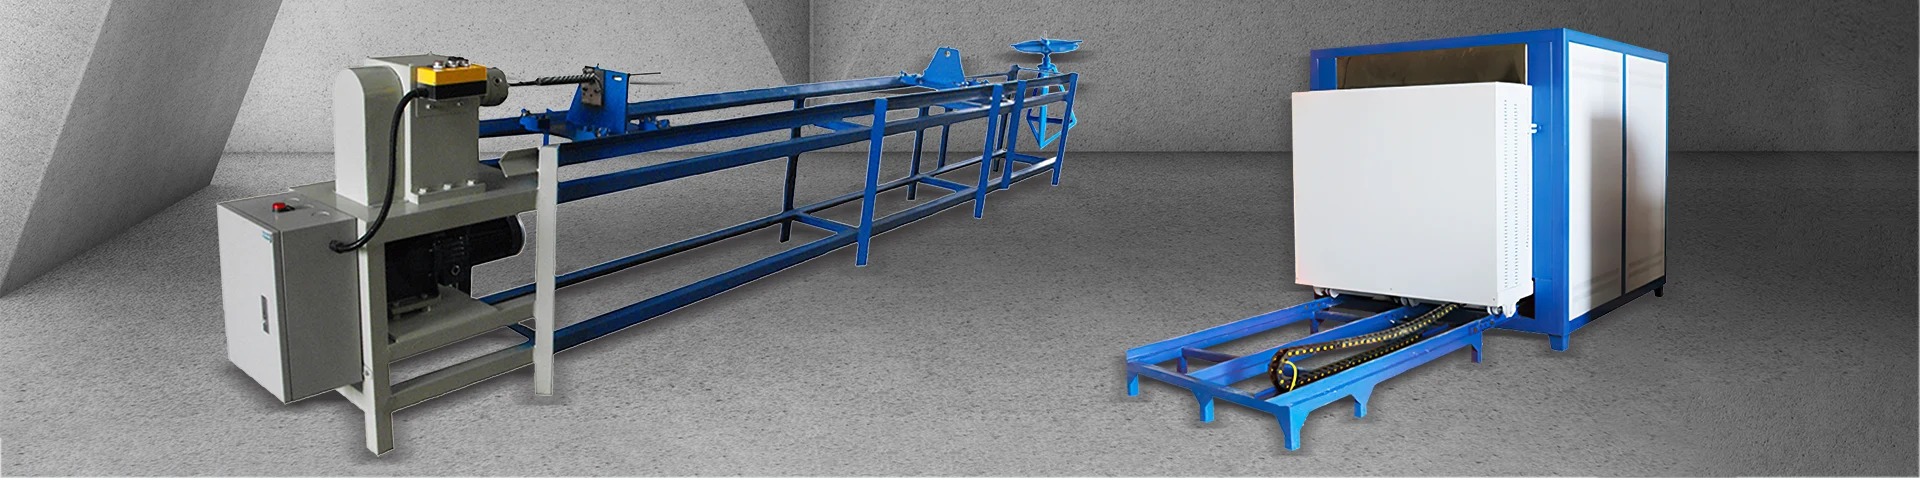
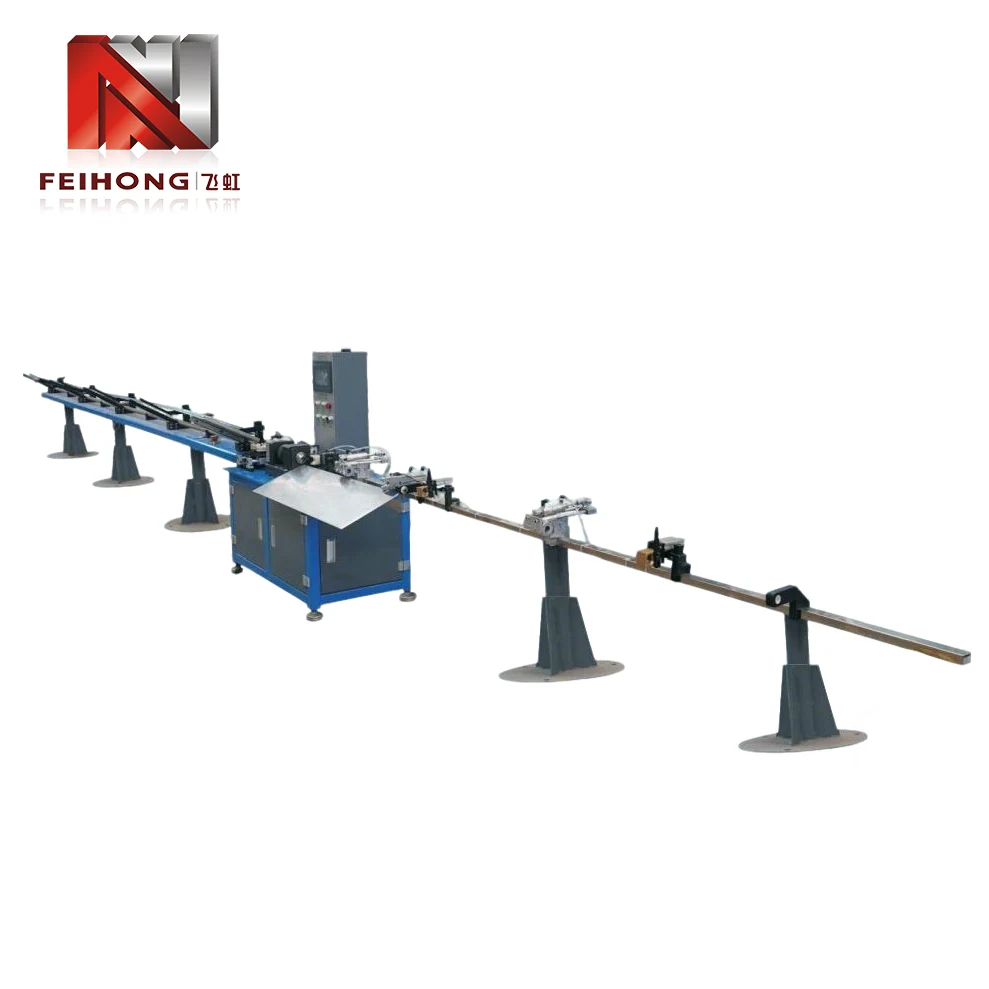 Ein vollautomatischer Rohrvorschub, integriert mit einer Hochgeschwindigkeitsschneidemaschine in einer modernen Produktionsumgebung.
In traditionellen Fertigungsumgebungen war die Rohrzuführung ein manueller Vorgang: Bediener nahmen einzelne Rohre auf, positionierten sie in der Schneid- oder Verarbeitungsmaschine und entnahmen die fertigen Stücke. Dieser Ansatz war nicht nur arbeitsintensiv, sondern führte auch zu erheblichen Schwankungen in der Produktionsgeschwindigkeit und -qualität. Der Rohrbeschicker beseitigt diese Ineffizienzen, indem er den Materialhandhabungsprozess automatisiert und so eine konsistente, wiederholbare Beschickung ermöglicht, die eine Massenproduktion mit minimalem menschlichen Eingriff unterstützt.
Die Bedeutung des Rohrvorschubgeräts geht über die bloße Arbeitsersparnis hinaus. In der modernen Fertigung, in der Just-in-Time-Produktion und Lean-Manufacturing-Prinzipien dominieren, ist die Fähigkeit, einen stetigen, ununterbrochenen Materialfluss zu den Verarbeitungsgeräten aufrechtzuerhalten, für die Erzielung eines optimalen Durchsatzes von entscheidender Bedeutung. Dies erreicht der Rohrzuführer durch eine Kombination aus mechanischer Präzision, elektronischer Steuerung und intelligenter Sensorik, was ihn zu einem Eckpfeiler automatisierter Rohrverarbeitungslinien in zahlreichen Branchen macht.
2. Die technologische Entwicklung von Rohrzuführgeräten
Der Weg von der manuellen Rohrhandhabung zu den heutigen hochentwickelten Rohrzuführungen spiegelt die breitere Entwicklung der industriellen Automatisierung wider. Das Verständnis dieser Entwicklung bietet einen wesentlichen Kontext für die Einschätzung der Leistungsfähigkeit moderner Rohrzuführungssysteme.
2.1 Die Ära der manuellen Rohrhandhabung
In den Anfängen der Rohr- und Leitungsverarbeitung erfolgte die gesamte Materialhandhabung manuell. Die Arbeiter holten einzelne Rohre aus Lagerregalen, trugen sie zu Schneid- oder Formmaschinen und führten sie manuell den Verarbeitungsgeräten zu. Dieser Ansatz wurde von Natur aus durch menschliche Faktoren eingeschränkt: Ermüdung, Inkonsistenz und die Unfähigkeit, über lange Schichten hinweg eine konstante Vorschubgeschwindigkeit aufrechtzuerhalten. Darüber hinaus birgt die manuelle Handhabung erhebliche Sicherheitsrisiken, insbesondere bei der Arbeit mit schweren oder scharfkantigen Rohren.
2.2 Die Einführung mechanisierter Fütterungssysteme
Die ersten mechanisierten Zuführsysteme erschienen Mitte des 20. Jahrhunderts und nutzten typischerweise einfache Rollenförderer oder kettengetriebene Mechanismen, um Rohre entlang einer Produktionslinie zu bewegen. Diese frühen Systeme reduzierten zwar den manuellen Aufwand, erforderten jedoch immer noch den Eingriff des Bedieners zum Laden und Positionieren. Ihnen fehlte eine präzise Kontrolle über Vorschublänge und -zeitpunkt, was ihre Wirksamkeit für hochpräzise Anwendungen einschränkte.
2.3 Der Aufstieg computergesteuerter Rohrzuführungen
Mit dem Aufkommen speicherprogrammierbarer Steuerungen (SPS) und Servomotortechnologie in den 1980er und 1990er Jahren erlebten Rohrzuführungen einen dramatischen Wandel. Computergesteuerte Systeme könnten die Vorschublänge, -geschwindigkeit und -beschleunigung präzise regulieren und so eine gleichmäßige Platzierung der Rohre für Schneid- oder Formvorgänge ermöglichen. Die Integration von Mensch-Maschine-Schnittstellen (HMIs) ermöglichte es den Bedienern, Parameter einfach einzustellen und die Leistung zu überwachen, wodurch die Einrichtungszeit verkürzt und die Gesamteffektivität der Ausrüstung verbessert wurde.
2.4 Der moderne Rohrzuführer: Intelligenz und Konnektivität
Heutige Rohrzuführungen sind hochentwickelte Geräte, die Sensoren, Datenprotokollierung und Kommunikationsprotokolle für die Integration in werksweite Automatisierungssysteme umfassen. Moderne Rohrzuführungen können sich automatisch an Schwankungen des Rohrdurchmessers, der Wandstärke und der Materialzusammensetzung anpassen und so eine optimale Zuführungsleistung unter wechselnden Bedingungen gewährleisten. Sie verfügen außerdem über vorausschauende Wartungsfunktionen, die den Bediener auf potenzielle Probleme aufmerksam machen, bevor diese zu Ausfallzeiten führen.
Diese Entwicklung hat den Rohrvorschub zu einem entscheidenden Faktor für die fortschrittliche Fertigung gemacht und es Unternehmen ermöglicht, höhere Produktionsraten, eine verbesserte Qualität und eine größere Flexibilität bei der Reaktion auf Kundenanforderungen zu erreichen.
3. Kernkomponenten und Funktionsprinzipien
Das Verständnis der internen Architektur eines Rohrvorschubgeräts ist für die Auswahl der richtigen Ausrüstung für eine bestimmte Anwendung sowie für eine effektive Wartung und Fehlerbehebung von entscheidender Bedeutung. Obwohl die Konstruktionen von Hersteller zu Hersteller unterschiedlich sind, verfügen die meisten Rohrzuführungen über einen gemeinsamen Satz Kernkomponenten.
3.1 Lademechanismus
Der Lademechanismus ist dafür verantwortlich, Rohrohre von einem Lagerregal oder Förderband zu empfangen und sie dem Zuführsystem zuzuführen. Je nach Ausführung kann die Beladung manuell, halbautomatisch oder vollautomatisch erfolgen. Automatische Ladesysteme verwenden häufig eine Hebevorrichtung, die ein Rohrbündel anhebt und es ihnen ermöglicht, einzeln auf eine Zuführschiene zu rollen.
3.2 Vorschubantriebssystem
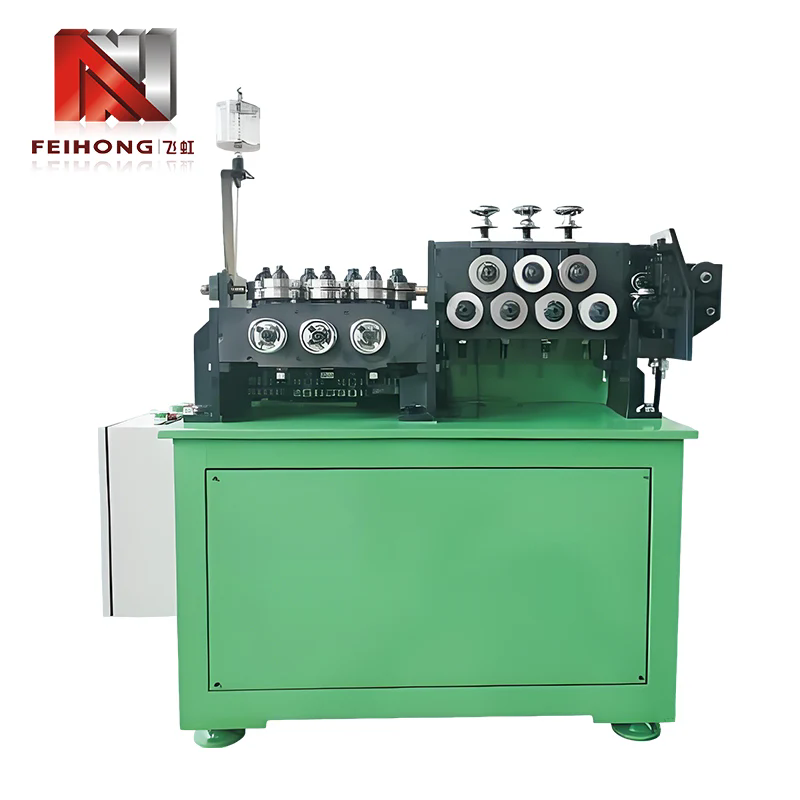
Das Vorschubantriebssystem bewegt das Rohr vorwärts zur Bearbeitungsstation. Dabei handelt es sich typischerweise um einen Satz angetriebener Rollen oder eine Andruckrollenanordnung, die von einem Servomotor angetrieben wird. Der Servomotor ermöglicht eine präzise Steuerung der Vorschubgeschwindigkeit und -länge, sodass der Rohrvorschub an unterschiedliche Rohrdurchmesser und Verarbeitungsanforderungen angepasst werden kann.
3.3 Führungs- und Ausrichtungskomponenten
Um sicherzustellen, dass das Rohr korrekt in die Verarbeitungsmaschine gelangt, ist der Rohrvorschub mit Führungsrollen, seitlichen Ausrichtungsplatten und Richtvorrichtungen ausgestattet. Diese Komponenten verhindern Schräglagen, Biegungen oder Fehlausrichtungen, die zu Verarbeitungsfehlern führen könnten.
3.4 Kontrollsystem
Moderne Rohrzuführungen sind mit einer speicherprogrammierbaren Steuerung (SPS) und einem benutzerfreundlichen HMI-Touchscreen ausgestattet. Das Steuerungssystem verwaltet Futterparameter, überwacht Sensoren und kommuniziert mit vor- und nachgelagerten Geräten. Viele Systeme verfügen auch über Fernüberwachungsfunktionen für ein zentralisiertes Produktionsmanagement.
3.5 Sensoren und Feedbackgeräte
Eine Reihe von Sensoren – darunter Näherungsschalter, fotoelektrische Sensoren und Encoder – liefern Echtzeit-Feedback zur Rohrposition, Vorschublänge und Systemstatus. Dieses Feedback ermöglicht eine Regelung im geschlossenen Regelkreis und sorgt so für eine gleichbleibende Zuführgenauigkeit und die frühzeitige Erkennung von Anomalien.
Zusammen bilden diese Komponenten ein robustes System, das eine Vielzahl von Rohrgrößen und -materialien verarbeiten kann und gleichzeitig ein hohes Maß an Präzision und Zuverlässigkeit gewährleistet.
4. Vollautomatische vs. halbautomatische Rohrzuführungen
Rohrzuführungen werden grob in zwei Typen eingeteilt: vollautomatische und halbautomatische. Die Wahl zwischen diesen Konfigurationen hängt vom Produktionsvolumen, der Verfügbarkeit von Arbeitskräften und Budgetüberlegungen ab.
4.1 Vollautomatische Rohrzuführungen
Vollautomatische Rohrzuführungen erfordern nur minimale Bedienereingriffe. Sie verfügen über eine automatische Beladung aus einem Magazin oder Bündel, eine kontinuierliche Zuführung einzelner Tuben und einen automatischen Auswurf fertiger Stücke. Diese Systeme eignen sich ideal für Produktionsumgebungen mit hohem Volumen, in denen Konsistenz und Geschwindigkeit von größter Bedeutung sind. Die Rolle des Bedieners beschränkt sich darauf, die Anlage zu überwachen, Parameter über das HMI anzupassen und den Rohstoffvorrat wieder aufzufüllen.
Fortschrittliche vollautomatische Zuführungen können auch in nachgeschaltete Geräte wie Anfasmaschinen, Gewindeschneideinheiten und Schweißstationen integriert werden, wodurch eine vollautomatische Produktionszelle entsteht.
4.2 Halbautomatische Rohrzuführungen
Bei halbautomatischen Rohrzuführungen muss ein Bediener jedes Rohr manuell in den Zufuhrmechanismus laden. Der Feeder übernimmt dann die präzise Positionierung und den Vorschub des Rohres zur Bearbeitungsstation. Dieser Zuführtyp eignet sich für die Produktion kleinerer Stückzahlen oder für Anwendungen, bei denen Rohre unterschiedlicher Länge oder Größe vorliegen und sich nur schwer automatisieren lassen. Halbautomatische Futterautomaten sind in der Regel kostengünstiger und einfacher zu warten als vollautomatische Einheiten.
4.3 Vergleich der Fähigkeiten
Die folgende Tabelle fasst die wichtigsten Unterschiede zwischen den beiden Typen zusammen:
| Besonderheit | Vollautomatisch | Halbautomatisch |
|---|---|---|
| Lademethode | Automatisch aus Magazin/Bündel | Manuelles Laden durch den Bediener |
| Einbindung des Betreibers | Minimal (nur Überwachung) | Erfordert regelmäßiges Laden |
| Produktionsgeschwindigkeit | Hoch, kontinuierlich | Mäßig, hängt vom Betreiber ab |
| Flexibilität für verschiedene Rohrgrößen | Gut (mit Anpassung) | Hervorragend (manuelle Umstellung) |
| Typische Anwendung | Massenproduktion, Automobil, HVAC | Lohnfertigung, Sonderanfertigung |
| Kapitalkosten | Höher | Untere |
Beide Arten haben in der modernen Fertigung ihre Berechtigung, und die Entscheidung hängt oft von einer sorgfältigen Analyse der Produktionsanforderungen und der Rentabilität der betrieblichen Effizienz ab.
5. Materialkompatibilität und Anwendungsbereich
DerRohrzuführungist für die Handhabung eines breiten Spektrums an Rohrmaterialien konzipiert und somit vielseitig in zahlreichen Branchen einsetzbar.
5.1 Materialtypen
Rohrzuführungen werden häufig verwendet bei:
- Kupferrohre:Wird in HLK-, Sanitär- und Kühlsystemen verwendet
- Stahlrohre (Kohlenstoff, Edelstahl, verzinkt):Wird im Baugewerbe, in Automobilabgassystemen und bei strukturellen Anwendungen verwendet
- Aluminiumrohre:Wird in der Luft- und Raumfahrt, in Automobilwärmetauschern und in Leichtbaustrukturen eingesetzt
- Kunststoff- und Verbundrohre:Wird in der chemischen Verarbeitung und Telekommunikation verwendet
- Legierungsrohre:Wird in Hochtemperatur- und Hochdruckanwendungen eingesetzt
Der Rohrvorschub muss mit geeigneten Greif- und Führungskomponenten ausgestattet sein, um der Oberflächenbeschaffenheit, Härte und dem Gewicht des jeweiligen zu verarbeitenden Materials gerecht zu werden.
5.2 Rohrdurchmesser- und Längenbereiche
Moderne Rohrzuführungen sind in verschiedenen Größen erhältlich, mit Einsatzmöglichkeiten von Rohren mit kleinem Durchmesser (6 mm) bis hin zu Rohren mit großem Durchmesser (bis zu 150 mm oder mehr). Die Vorschublänge ist ebenfalls einstellbar, wobei einige Systeme Vorschublängen von mehr als 10 Metern ermöglichen.
5.3 Schlüsselanwendungsbranchen
Die Vielseitigkeit von Rohrzuführungen macht sie in den folgenden Bereichen unverzichtbar:
- Automobil:Herstellung von Auspuffrohren, Bremsleitungen, Kraftstoffleitungen und Strukturrohren
- HVAC und Kühlung:Herstellung von Wärmetauschern, Kondensatorschlangen und Kältemittelleitungen
- Bau und Infrastruktur:Herstellung von Gerüsten, Handläufen und Strukturstützen
- Luft- und Raumfahrt:Produktion von Hydraulikrohren, Kraftstoffleitungen und Strukturbauteilen
- Erneuerbare Energie:Herstellung von Solarpaneelrahmen, Strukturteilen für Windkraftanlagen und Geothermierohren
Jede Branche stellt spezifische Anforderungen an den Rohrvorschub, wie z. B. Hochgeschwindigkeitsbetrieb für Automobillinien oder extreme Präzision für Luft- und Raumfahrtanwendungen. Der modulare Aufbau moderner Rohrzuführungen ermöglicht eine individuelle Anpassung an diese unterschiedlichen Anforderungen.
6. Integration mit Schneid- und Formsystemen
Ein Rohrzuführungsgerät arbeitet selten isoliert; Es ist typischerweise Teil einer Produktionslinie, die Schneid-, Form-, Anfas- oder Schweißgeräte umfasst. Die richtige Integration ist entscheidend für einen reibungslosen Materialfluss und die Maximierung der Gesamtproduktivität.
6.1 Synchronisierung mit Schneidemaschinen
In einer typischen Schneidlinie schiebt der Rohrvorschub das Rohr auf eine vorgegebene Länge vor und hält dann an, während eine Schneidmaschine – oft eine Hochgeschwindigkeitskreissäge oder ein Laserschneider – den Schnitt ausführt. Anschließend schiebt der Feeder das nächste Segment weiter. Dieser synchrone Betrieb erfordert eine präzise Kommunikation zwischen der Vorschubsteuerung und der Steuerung der Schneidmaschine, häufig über eine Feldbusschnittstelle wie Profinet oder EtherCAT.
6.2 Koordination mit Umform- und Endbearbeitungsgeräten
Bei Anwendungen, die das Biegen, Aufweiten oder Gewindeschneiden von Rohren erfordern, muss der Rohrvorschub das Rohr in der richtigen Ausrichtung und zum richtigen Zeitpunkt an die Formstation liefern. Fortschrittliche Systeme verfügen über eine servogesteuerte Positionierung, die das Rohr in einem bestimmten Winkel drehen kann, bevor es in die Formform eintritt, und so komplexe mehrstufige Vorgänge ermöglichen.
6.3 Integration mit Staplern und Förderern
Nach der Verarbeitung werden die fertigen Tuben typischerweise über einen Stapler oder ein Fördersystem abtransportiert. Das Steuerungssystem des Rohrzuführers kann sich mit diesen nachgeschalteten Geräten koordinieren, um eine reibungslose Übergabe zu gewährleisten und Engpässe zu vermeiden.
6.4 Rolle der Mensch-Maschine-Schnittstelle (HMI)
Das HMI dient als zentraler Punkt für die Einrichtung und Überwachung des gesamten integrierten Systems. Bediener können gewünschte Schnittlängen, Vorschubgeschwindigkeiten und andere Parameter eingeben und das HMI zeigt Echtzeitstatus, Alarme und Produktionszahlen an. Moderne HMIs verfügen häufig über Touchscreen-Schnittstellen und intuitive Grafiken, was die Bedienung vereinfacht und die Einarbeitungszeit für neue Bediener verkürzt.
7. Wartung, Zuverlässigkeit und betriebliche Überlegungen
Um eine lange Lebensdauer und gleichbleibende Leistung zu gewährleisten, ist eine regelmäßige Wartung des Rohrzuführers unerlässlich. Die folgenden Vorgehensweisen werden empfohlen:
7.1 Plan für vorbeugende Wartung
Ein strukturiertes vorbeugendes Wartungsprogramm sollte Folgendes umfassen:
- Tägliche Kontrollen:Überprüfen Sie den Walzenzustand, achten Sie auf ungewöhnliche Geräusche oder Vibrationen und überprüfen Sie die HMI-Messwerte
- Wöchentliche Wartung:Bewegliche Teile schmieren, Sensoren reinigen und Ausrichtung der Führungskomponenten überprüfen
- Monatliche Inspektionen:Überprüfen Sie die Riemen- oder Kettenspannung, testen Sie die Not-Aus-Funktionen und überprüfen Sie den Alarmverlauf
- Vierteljährliche Wartung:Führen Sie eine eingehende Inspektion von Servomotoren, Getrieben und Steuerungssystemverbindungen durch
- Jährliche Überholung:Ersetzen Sie Verschleißteile wie Rollen, Lager und Antriebsriemen und kalibrieren Sie Feedback-Geräte neu
7.2 Häufige Probleme und Fehlerbehebung
Zu den typischen betrieblichen Problemen gehören:
- Inkonsistente Feedlänge:Wird häufig durch eine Fehlausrichtung des Encoders, Rollenschlupf oder verschlissene Antriebskomponenten verursacht
- Markierungen auf der Rohroberfläche:Ursache sind verschmutzte oder beschädigte Führungsrollen
- Fehlausrichtung des Rohrs beim Einlauf in die Bearbeitungsmaschine:Normalerweise aufgrund verschlissener Führungen oder falscher Einstellung
- Kommunikationsfehler zwischen Feeder und Schneidemaschine:Wird normalerweise durch Überprüfen der Kabel und SPS-Programmparameter behoben
7.3 Sicherheitsfunktionen
Moderne Rohrzuführungen sind mit zahlreichen Sicherheitsfunktionen ausgestattet, darunter Lichtvorhänge, Not-Aus-Taster und Sicherheitsverriegelungen, die den Betrieb bei geöffneten Schutzvorrichtungen verhindern. Eine ordnungsgemäße Schulung zu diesen Sicherheitssystemen ist für alle Bediener unerlässlich.
7.4 Maximierung der Betriebszeit und Zuverlässigkeit
Um die Zuverlässigkeit zu maximieren, empfehlen die Hersteller die Verwendung von Originalersatzteilen, die Bevorratung wichtiger Ersatzteile und die Aufrechterhaltung einer sauberen Arbeitsumgebung. Darüber hinaus können vom Gerätehersteller bereitgestellte Software-Updates die Leistung verbessern und neue Funktionen hinzufügen.
8. Häufig gestellte Fragen
Während beide Geräte Verarbeitungsmaschinen Material zuführen, ist ein Rohrvorschub speziell für rohrförmige Materialien (Hohlprofile) konzipiert und verfügt in der Regel über Führungs- und Stützfunktionen, die Verformungen verhindern. Ein Stangenlader wird für massive Rundstangen verwendet, häufig bei Drehvorgängen.
Einige fortschrittliche Rohrvorschubgeräte verfügen über Schnellverstellmechanismen und programmierbare Parameter, die einen schnellen Wechsel zwischen den Größen ermöglichen. Bei den meisten Systemen ist jedoch eine manuelle Anpassung der Führungskomponenten und Vorschubeinstellungen erforderlich, wenn der Rohrdurchmesser geändert wird.
Servobetriebene Rohrvorschubgeräte erreichen typischerweise eine Vorschublängengenauigkeit von ±0,2 mm, abhängig von der Qualität des Encoders und dem mechanischen Zustand des Vorschubmechanismus. High-End-Systeme können für Präzisionsanwendungen ±0,05 mm erreichen.
Bei ordnungsgemäßer Wartung kann ein Rohrzuführgerät 15 bis 20 Jahre oder länger zuverlässig funktionieren. Wichtige Verschleißkomponenten wie Rollen, Antriebsriemen und Lager müssen je nach Betriebszyklus möglicherweise in Abständen von 2 bis 5 Jahren ausgetauscht werden.
Ja, selbst vollautomatische Systeme erfordern geschultes Bedienpersonal, um Parameter einzustellen, Routineinspektionen durchzuführen und kleinere Probleme zu beheben. Allerdings ist die Schulung in der Regel weniger intensiv als bei manuellen Zuführvorgängen und moderne HMIs machen das System benutzerfreundlich.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.ist ein vertrauenswürdiger Hersteller von Rohrzuführungen und Rohrbearbeitungsgeräten, der Kunden weltweit innovative Lösungen liefert. Um herauszufinden, wie unsere Rohrzuführungen Ihre Produktionseffizienz verbessern können,Kontaktieren Sie unsfür kompetente Beratung und maßgeschneidertes Systemdesign.
Nehmen Sie Kontakt auf